日本酒はどう造る? 精米歩合・扁平精米・酵母まで、ラベルの言葉を国の資料で読み解く

PR この記事には、楽天市場のアフィリエイト広告のリンク(「楽天市場で見る」)を含みます。書いている内容は、広告の有無と関係なく、国税庁・酒類総合研究所・県の研究機関の資料をもとにしています。お酒は20歳になってから。
日本酒のラベルには「純米大吟醸」「精米歩合50%」「生酛」「きょうかい9号」など、いろいろな言葉が並びます。どれも、どう造ったかを表す言葉です。
この記事では、国税庁のルールと酒類総合研究所の資料をもとに、次のことを整理します。
- 「日本酒」「純米」「吟醸」は、法律でどう決まっているのか
- 日本酒はどうやって造るのか。なぜ醸造酒としては度数が高くなるのか
- 精米歩合とは何か。削れば削るほどおいしいのか
- 新しい精米の方法「扁平精米」は何がちがうのか
- 酵母で香りはどう変わるのか
成分や健康への影響は日本酒と健康の記事、歴史や神道とのつながりは日本酒の歴史と文化の記事で書いています。
結論
- 「日本酒」と名乗れるのは、国内産の米だけを使い、日本国内で造った清酒だけです。「純米」「吟醸」などの8つの名前は、国税庁の基準で原料と精米歩合が決まっています
- 日本酒は、麹が米のデンプンを糖に変えるのと、酵母が糖をアルコールに変えるのが同じタンクの中で同時に進む「並行複発酵」で造ります。そのため原酒でアルコール分20%前後になり、醸造酒としては最高水準です
- 精米歩合は「残った米の割合」です。削るほど雑味が減り香りが立ちやすくなりますが、蔵元自身が「削れば削るほど良いわけではない」と書いています
- 扁平精米は、米を丸くせずに平たく削る方法です。広島県の試験では、扁平精米70%と普通の精米40%で、たんぱく質の量が同じくらいになりました
- 吟醸香の主役は、酵母がつくるリンゴのような香り(カプロン酸エチル)とバナナのような香り(酢酸イソアミル)です。どの酵母を使うかで大きく変わります
この記事で紹介しているもの
記事の中で、論点に合わせて次のものを紹介しています(楽天市場のリンクです)。
| こんな人に | 紹介しているもの | 場所 |
|---|---|---|
| 扁平精米の日本酒を飲んでみたい | 大七「箕輪門」(超扁平精米)、竹鶴の扁平精米と球形精米の2本 | 扁平精米の日本酒 |
| 造り方をもっと詳しく知りたい | 『最新 日本酒の科学』(講談社ブルーバックス) | もっと知りたい人へ |
「日本酒」と「純米」「吟醸」のルール
法律上の定義
酒税法では、米・米こうじ・水を原料に発酵させてこしたもので、アルコール分22度未満のお酒を「清酒」といいます。
さらに「日本酒」と名乗れるのは、国内産の米だけを使い、日本国内で造った清酒だけです(2015年に地理的表示に指定)。外国産の米を使ったものや、海外で造ったものは「日本酒」とは表示できません。
8つの「特定名称」
国税庁の「清酒の製法品質表示基準」で、条件を満たしたお酒だけが名乗れる8つの名前があります。
| 名前 | 原料 | 精米歩合 | ひとこと |
|---|---|---|---|
| 純米大吟醸酒 | 米・米こうじ | 50%以下 | 米だけで、半分以上削って低温でじっくり発酵 |
| 純米吟醸酒 | 米・米こうじ | 60%以下 | 米だけで、フルーティーな吟醸香 |
| 特別純米酒 | 米・米こうじ | 60%以下 または特別な造り | 特別な理由をラベルで説明する |
| 純米酒 | 米・米こうじ | 決まりなし | 米だけで造る。2004年に精米歩合の条件がなくなった |
| 大吟醸酒 | +醸造アルコール | 50%以下 | 少しアルコールを加えて香りを引き立てる |
| 吟醸酒 | +醸造アルコール | 60%以下 | |
| 特別本醸造酒 | +醸造アルコール | 60%以下 または特別な造り | |
| 本醸造酒 | +醸造アルコール | 70%以下 | すっきり軽快 |
- どれも、麹にする米が白米全体の15%以上であることが条件です。原料米は農産物検査で3等以上のもの
- 「醸造アルコール」は、デンプンや糖を原料に発酵させて蒸留したアルコールです。入れてよいのは白米の重さの10%まで(アルコール95度に換算)。香りを引き立て、味を軽くするために使います。江戸時代にも「柱焼酎」として焼酎を加える技がありました
- 8つのどれにも当てはまらないものが普通酒です。国内で出荷される日本酒の約6割(課税移出数量ベース、令和5酒造年度で62.4%)が普通酒です
- 特定名称を名乗るときは、ラベルに精米歩合を書く決まりです
- 「吟醸造り」に細かい決まりはありませんが、よく削った米を低温でゆっくり発酵させ、吟醸香を引き出す造り方を指します
日本酒の造り方
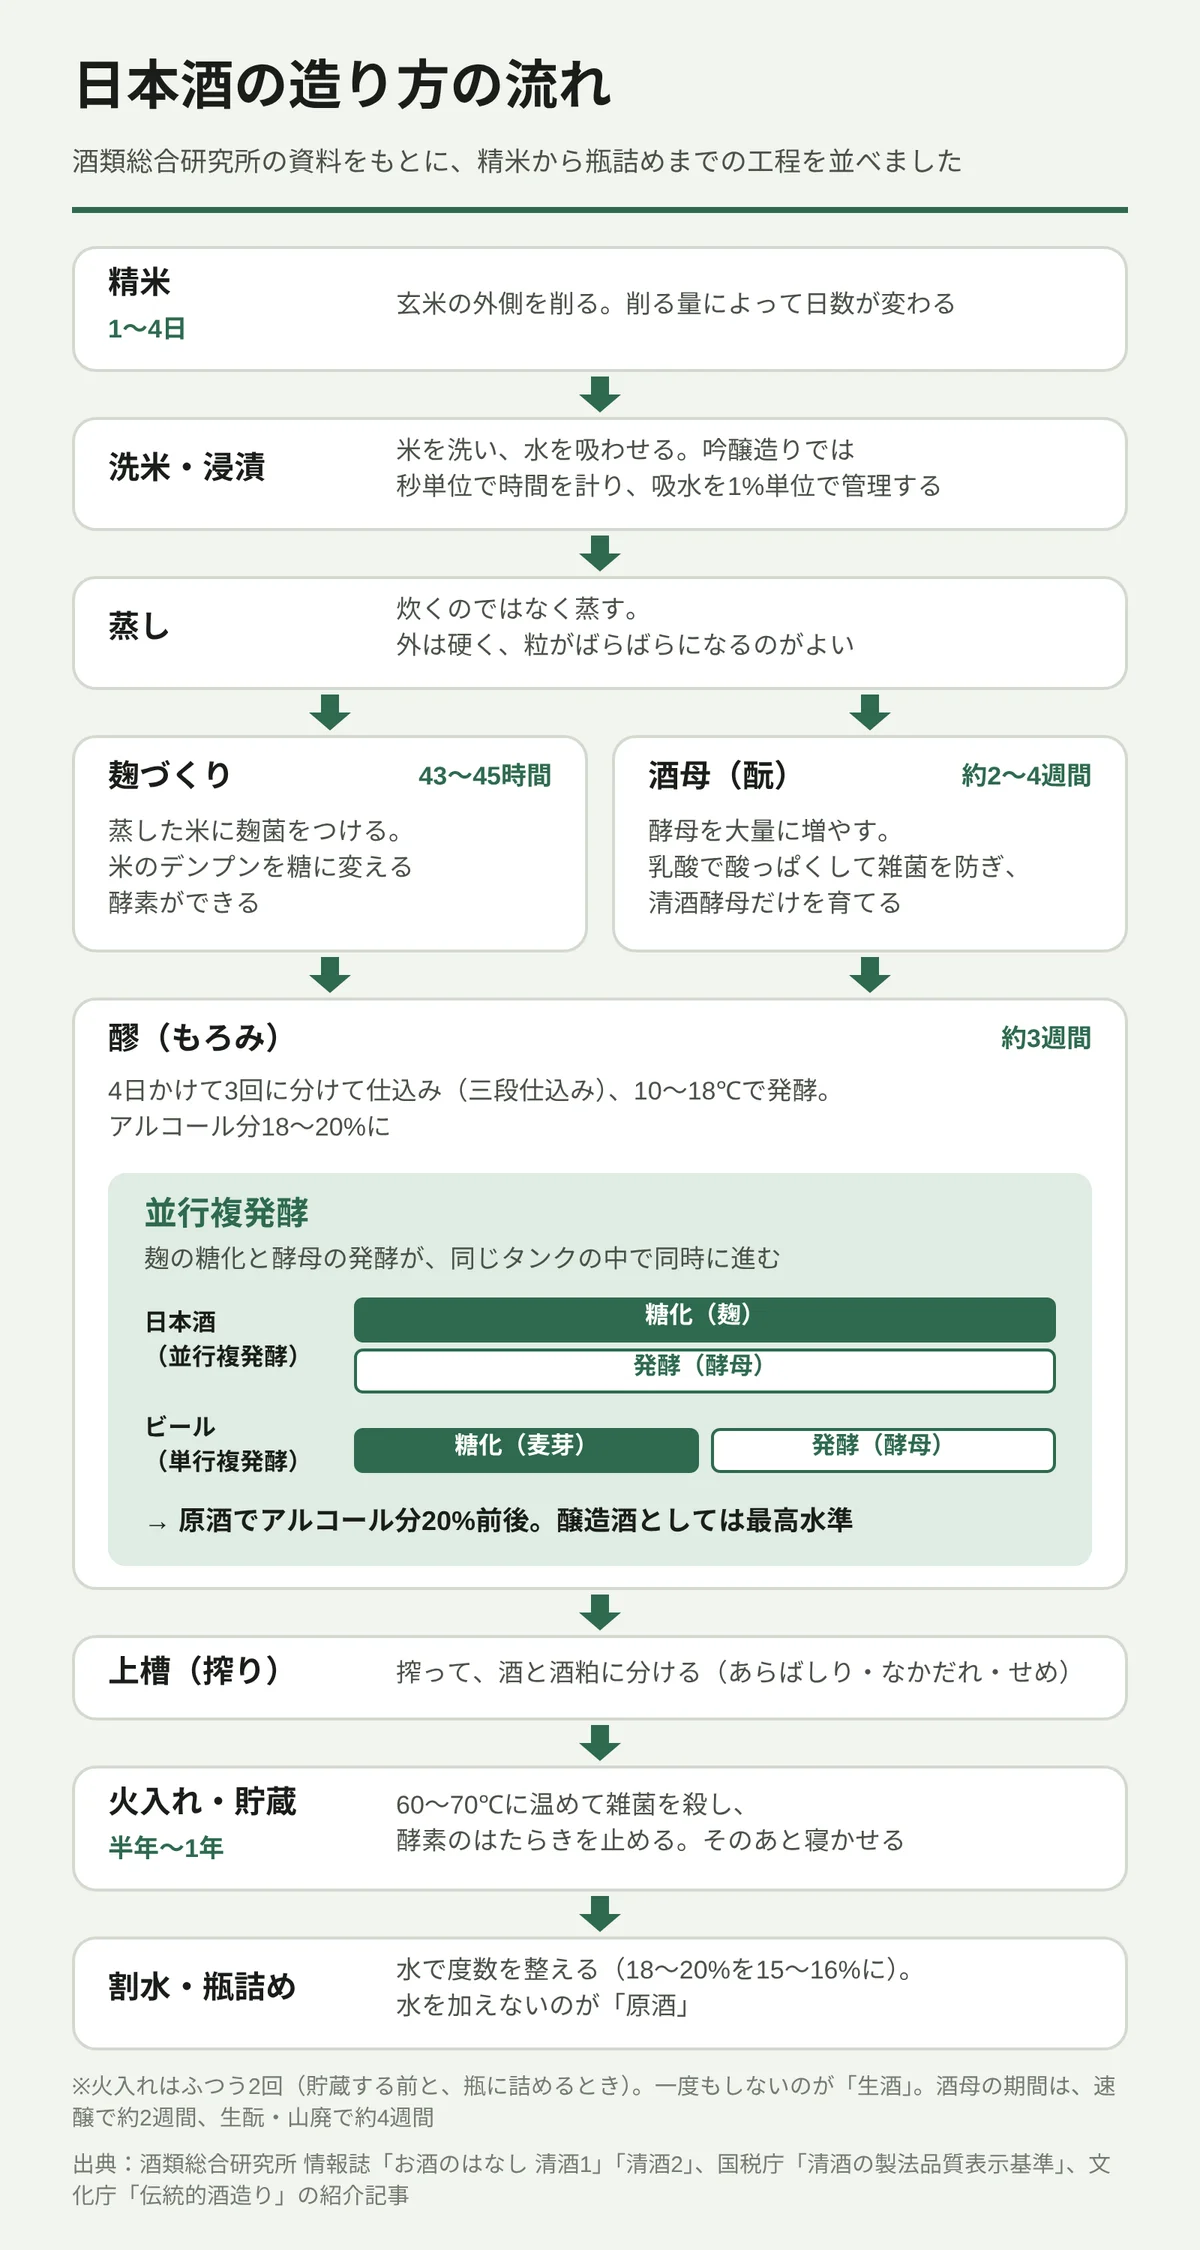
酒類総合研究所の資料をもとに、工程ごとに見ていきます。
| 工程 | 何をするか | ポイント |
|---|---|---|
| 精米 | 玄米の外側を削る | 削る量によって1〜4日かかる |
| 洗米・浸漬 | 米を洗い、水を吸わせる | 吸いすぎると米が溶けすぎて味がくどくなる。吟醸造りでは秒単位で時間を計り、吸水を1%単位で管理する |
| 蒸し | 蒸気で蒸す | 炊くのではなく蒸す。おこわのように外は硬く、粒がばらばらになるのがよい |
| 麹づくり | 蒸した米に麹菌をつける | 麹室(こうじむろ)で43〜45時間。米のデンプンを糖に変える酵素ができる |
| 酒母(酛) | 酵母を大量に増やす | 乳酸で酸っぱくして雑菌を防ぎ、酸に強い清酒酵母だけを育てる |
| 醪(もろみ) | 本仕込み | 3回に分けて仕込み、10〜18℃で約3週間発酵。アルコール分18〜20%に |
| 上槽(じょうそう) | 搾って、酒と酒粕に分ける | 最初に出る「あらばしり」、中ほどの「なかだれ」、最後に圧をかけた「せめ」 |
| 火入れ | 60〜70℃に温める | 雑菌を殺し、酵素のはたらきを止める。ふつうは2回 |
| 貯蔵・割水 | 寝かせて、水で度数を整える | 半年〜1年寝かせ、18〜20%を15〜16%に。水を加えないのが「原酒」 |
- 日本酒の約8割は水です。酒造りでは使う米の約10倍の水が要ります。仕込み水の鉄分の基準(0.02ppm以下)は、水道水(0.3ppm以下)より厳しいほどです
- 酵母は造っている間に約2万倍に増え、醪1gに約2億個になります
麹菌は「国菌」
日本酒に使うのは黄麹菌(学名 Aspergillus oryzae)です。2006年に日本醸造学会が「国菌」に認定しました。焼酎や泡盛には黒麹菌・白麹菌が使われます。
酵母は、米のデンプンを直接アルコールにできません。そこで麹の酵素がデンプンをぶどう糖に変え、それを酵母がアルコールに変えます。
酒母の3つの造り方:生酛・山廃・速醸
酒母づくりの目的は、乳酸で酸っぱい環境をつくり、清酒酵母だけを増やすことです。乳酸をどう用意するかで3つに分かれます。
| 方法 | 乳酸のつくり方 | 期間の目安 | 特徴 |
|---|---|---|---|
| 生酛(きもと) | 蔵にすむ乳酸菌に自然につくらせる。蒸した米を櫂ですりつぶす「山卸(やまおろし)」をする | 約4週間 | 江戸時代に確立 |
| 山廃(やまはい) | 同じく自然の乳酸菌。山卸をやめ、麹の酵素で米を溶かす | 約4週間 | 「山卸廃止酛」の略。1909年に国の醸造試験所が開発。生酛と仕上がりに大きな差はないとされる |
| 速醸(そくじょう) | 最初から醸造用の乳酸を加える | 約2週間 | 同じく1909年に開発。いまの日本酒の大半はこの方法 |
生酛では、乳酸菌が乳酸をつくるまでに約2週間かかります。その間は、硝酸還元菌がつくる亜硝酸が野生の酵母を抑えるなど、いくつもの微生物のリレーで成り立っています。
三段仕込みと「並行複発酵」
醪は一度に仕込まず、4日かけて3回に分けて仕込みます。
| 日 | 名前 | 入れる量 |
|---|---|---|
| 1日目 | 添(そえ) | 全体の1/6(+酒母すべて) |
| 2日目 | 踊り(おどり) | 仕込まずに休み、酵母が増えるのを待つ |
| 3日目 | 仲(なか) | 全体の1/3 |
| 4日目 | 留(とめ) | 全体の1/2 |
一度に入れると酵母や酸が薄まり、発酵が遅れたり雑菌に負けたりするからです。
そして日本酒の最大の特徴が並行複発酵です。
| お酒 | 発酵のしかた |
|---|---|
| ワイン | ぶどうの糖を、そのまま酵母がアルコールにする(単発酵) |
| ビール | 麦芽で糖化を終えてから、酵母が発酵する(単行複発酵) |
| 日本酒 | 麹の糖化と酵母の発酵が、同じタンクの中で同時に進む(並行複発酵) |
このおかげで、日本酒は原酒でアルコール分20%前後に達します。醸造酒としては最高水準です(文化庁の記事では、ワインは約15%まで)。
酒類総合研究所の研究者は、その理由を3つ挙げています(下飯ら、2013年)。
- 糖化と発酵が同時に進むので、濃い糖で酵母が弱ることなく(浸透圧を上げずに)、濃い仕込みができる
- 麹が、酸素の少ない条件での酵母の増殖と発酵を助ける
- 清酒酵母そのものの発酵力が強い(月桂冠の試験では、実験用の酵母はその半分ほどで発酵が止まった)
生酒・生詰・生貯蔵のちがい
火入れ(加熱殺菌)をいつするかで呼び名が変わります。
| 名前 | 貯蔵する前 | 瓶に詰めるとき | 国税庁の基準での定義 |
|---|---|---|---|
| ふつうのお酒 | 火入れ | 火入れ | ― |
| 生酒 | しない | しない | あり(一切加熱しない) |
| 生貯蔵酒 | しない | 火入れ | あり |
| 生詰 | 火入れ | しない | なし(業界の呼び名) |
秋に出回る「ひやおろし」は、貯蔵の前に一度だけ火入れして夏を越し、秋に火入れせずに出荷するもの(生詰)を指すのが一般的です。これも基準上の定義はありません。
パスツールより約300年早い低温殺菌 奈良・興福寺の僧の日記『多聞院日記』の1570年の記録に、酒を63〜65℃に温める「火入れ」が出てきます。フランスのパスツールがワインの低温殺菌を考えたのは1860年代なので、約300年早いことになります。
精米歩合
精米歩合は「残った割合」
精米歩合は、玄米を削ったあとに残った白米の割合です。
- 精米歩合40% = 玄米100kgを削って40kgにした(60%を削り落とした)
- 数字が小さいほど、よく削っている(高精白)
- ふだん食べるご飯の米は約90%(外側の約10%を糠として取る)
なぜ削るのか
| 米の部分 | 多い成分 | お酒への影響 |
|---|---|---|
| 外側 | たんぱく質・脂質・ミネラル | たんぱく質はうま味のもとだが、多すぎると雑味・くどさになる。脂質は吟醸香を出にくくする |
| 中心(心白) | デンプン | 糖になり、アルコールと甘みのもとになる |
香りを立たせたい吟醸酒ほど、よく削ります。
酒米はご飯の米と何がちがう?
| 酒米(例:山田錦) | ご飯の米(例:日本晴) | |
|---|---|---|
| 粒の大きさ | 大きい(千粒重 約26g) | ふつう(約22g) |
| 心白 | 多くは中心に白い心白がある | ない |
| たんぱく質 | 少ない | 多め |
| 蒸したとき | 粒がばらばらになる | 粘る(コシヒカリは団子になりやすい) |
- 心白はデンプンのすき間が多く、麹菌の菌糸が入り込みやすい部分です
- 酒米の代表「山田錦」は1936年に兵庫県で生まれ、酒米全体の38%を占めます(令和5年産 34,608t)。その約55%が兵庫県産です
- ほかに五百万石(新潟・北陸)、美山錦(長野・東北)、雄町(岡山)などがあります
どこまで削れる?
- 大吟醸は50%以下。コンテスト(鑑評会)用には35%まで削ることもあります
- 山口・旭酒造の「獺祭 磨き二割三分」は23%
- 報道では、山形・楯の川酒造の「光明」が1%、宮城・新澤醸造店の「零響」が0.85%という例もあります
「削れば削るほどおいしい」とは限らない
- 福島・大七酒造は「常に精米すればするほど良いという訳ではありません」と書いています。華やかな大吟醸なら高精白、燗で飲む旨みのある純米なら中くらいの精白と、使い分けるものだといいます
- 秋田・新政酒造は、逆にほとんど削らない(精米歩合88〜92%)「涅槃龜(にるがめ)」を出しています
- 削るほど米の多くを捨てることにもなります。そこで注目されているのが次の扁平精米です
扁平精米:同じ精米歩合で、もっと雑味を減らす
ふつうの精米(球形精米)の問題
米粒は細長い形をしています。ふつうの精米機では米が転がって長さの方向ばかり削られ、丸くなります。すると、
- たんぱく質が多い厚みの方向の表面は残ってしまう
- 逆に、残したいデンプンの多い長さの方向を削りすぎてしまう
扁平精米のしくみ
精米機をゆっくり回して米を長い軸のまわりに回転させ、表面を同じ厚さずつ削る方法です。できあがった白米は、もとの米の形に近い、平たい形になります。
| 資料 | 結果 |
|---|---|
| 広島県 食品工業技術センター(2021年) | 精米歩合70%の扁平精米と40%の球形精米で、たんぱく質の量が同じくらい。原料の利用率が約30ポイント上がる |
| 同センターの試験醸造(精米歩合70%) | 粗たんぱく質:球形 5.0% → 扁平 4.4%。できたお酒はアミノ酸が少なく「キレイな味わい」「後味すっきり」。バナナのような香り(酢酸イソアミル)が増え、古くなったときの劣化臭が出にくかった |
| 大七酒造 | 見かけ70%の超扁平精米のたんぱく質量が、ふつうの精米の58%とほぼ同じ |
一方で、扁平精米では胚芽が残りやすく、脂質やミネラルがやや多くなる傾向もあります。広島県のセンター長は「ふくよかさ・コクの要素は少なくなる。好みは人それぞれ」とコメントしています。
開発の歩み
| 年 | 出来事 |
|---|---|
| 1993年 | 東京国税局の鑑定官室長・齋藤富男氏が、日本醸造協会誌で扁平精米の理論を発表 |
| 1994年 | 福島・大七酒造が全国で初めて扁平精米の純米大吟醸を仕込む。精米機メーカーは「米が割れる」と否定的だったため、自社で挑んだ |
| 1995年 | 大七が「超扁平精米」と名づけ、「箕輪門」を発売。1999年には全商品を超扁平精米に |
| 2018年 | 広島の精米機メーカーサタケが新型の精米機を発売。時間がかかりすぎて広まらなかった扁平精米が、実用的な時間でできるように |
| 2018〜2020年度 | 広島県とサタケが共同研究。県内10の蔵が実際に造って商品化 |
サタケは扁平精米の米や酒を「真吟(しんぎん)」と名づけ、登録商標にしています。蔵は申請すれば無料で使えます。富久長・竹鶴(広島)、田酒(青森)、愛宕の松(宮城)、富久錦(兵庫)などが真吟の酒を出しています。
扁平精米の良いところは、少ない削りで雑味を減らせるので、米を捨てる量と、精米にかかる時間・電気を減らせることです。
扁平精米の日本酒
扁平精米の違いを確かめるなら、次の酒があります。
広島・竹鶴酒造は、同じ米(八反35号)・同じ精米歩合(65%)で、精米の形だけを変えた2本を出しています。飲み比べると、精米の形の違いが分かります(販売店のページの表記による)。
酵母で香りと味が変わる
香りの主役は2つの成分
| 成分 | 香り | どんなお酒に多い |
|---|---|---|
| カプロン酸エチル | リンゴ・洋ナシのような香り | 華やかな大吟醸 |
| 酢酸イソアミル | バナナ・メロンのような香り | 吟醸酒全般 |
どちらも酵母がつくる成分で、どの酵母を使うかで、香りの種類と量が大きく変わります。
きょうかい酵母(協会酵母)
日本醸造協会が、優れた蔵の酵母を純粋に培養して全国に配っているのが「きょうかい酵母」です(1906年から)。番号は配り始めた順です。
| 号 | 生まれた蔵 | 年 | 特徴(日本醸造協会の説明) |
|---|---|---|---|
| 6号 | 新政酒造(秋田) | 1930年代 | いま配られている中で最古。発酵力が強く、香りは穏やかでまろやか |
| 7号 | 宮坂醸造「真澄」(長野) | 1946年 | 華やかな香り。吟醸にも普通酒にも使え、いちばん多く使われている |
| 9号 | 熊本県酒造研究所「香露」 | 1953年ごろ | 華やかな吟醸香。1975年ごろから吟醸酒の主流になった |
| 10号 | 東北の醪から分離(明利小川酵母) | 1952年 | 酸が少なく、吟醸香が高い |
| 14号 | 金沢国税局管内の「金沢酵母」 | 1995年に全国配布 | 酸が少なく、特定名称酒向き |
| 1801号 | 協会が育てた株 | 2006年 | リンゴ・バナナの香りがどちらも多い。全国新酒鑑評会の大吟醸で多く使われる |
- 1601号のリンゴの香り(カプロン酸エチル)は7号の3〜4倍、1801号の香りはさらに1601号より40〜50%多いとされます
- こうした香りの強い酵母は、1991年に「セルレニン」という薬に強い株を選ぶ方法で生まれました。これで全国の吟醸酒の香りが大きく変わったといわれます
- 実際の蔵では、香りの強い酵母と9号系を7:3〜5:5で混ぜて使うことが多いそうです
- 6号の年は、資料によって1930年(新政酒造)と1935年ごろ(配布の始まり)に分かれます
泡なし酵母
酵母は発酵中に、タンクの表面を覆うほどの泡を立てます。1971年、泡を立てない「泡なし酵母(701号)」が配られ始めました。泡の掃除が要らず、同じタンクに2〜3割多く仕込めるので、いまでは協会の酵母の約7割が泡なしタイプです(番号の末尾が「01」)。
県の酵母・花の酵母
- 静岡酵母:県の研究者・河村傳兵衛氏らと県内の蔵が開発。メロンやバナナを思わせる香りで、「吟醸王国・静岡」と呼ばれるきっかけに
- 秋田の AK-1:のちに「きょうかい15号」に採用
- 花酵母:東京農業大学が、ナデシコなどの花から分離した酵母。リンゴ酸の多いお酒になる傾向がある
- ほかにも岐阜・愛知・三重など、多くの県が独自の酵母を持っています
もっと知りたい人へ
造り方や麹・酵母のしくみをもっと詳しく知りたい人には、次の本があります。
ご注意 お酒は20歳になってから。20歳未満の飲酒は法律で禁止されています。ここで紹介した商品は、健康によいことを示すものではありません。価格・送料は変わることがあります(送料は地域やクール便で変わります)。
まとめ
- 「日本酒」は国産米で国内で造った清酒だけ。「純米」「吟醸」などの名前は、原料と精米歩合で国税庁の基準が決まっています
- 日本酒は、糖化と発酵が同じタンクで同時に進む「並行複発酵」で造り、醸造酒としては最高水準の度数になります
- 精米歩合は「残った割合」。削るほど雑味が減りますが、削ればおいしいとは限りません
- 扁平精米は、平たく削ることで、少ない削りでたんぱく質を減らせる方法です。1994年に大七酒造が始め、2018年の新しい精米機で広まりました
- 香りは酵母で大きく変わります。ラベルの「きょうかい〇号」は、香りを読む手がかりになります
参考にした資料
- 国税庁「清酒の製法品質表示基準」https://www.nta.go.jp/taxes/sake/hyoji/seishu/kokuji891122/03.htm
- 国税庁「清酒の製造状況等について(令和5酒造年度分)」(2025年2月)https://www.nta.go.jp/taxes/sake/shiori-gaikyo/seizojokyo/2023/pdf/001.pdf
- 酒類総合研究所 情報誌「お酒のはなし 清酒1」https://www.nrib.go.jp/sake/story/pdf/SeishuNo01.pdf
- 酒類総合研究所 情報誌「お酒のはなし 清酒2(科学と技術の融合)」https://www.nrib.go.jp/sake/story/pdf/SeishuNo02.pdf
- 酒類総合研究所「日本酒ラベルの用語事典」https://www.nrib.go.jp/sake/pdf/nlziten_j.pdf
- 日本醸造協会「きょうかい酵母」https://www.jozo.or.jp/yeast/
- 下飯仁ら(2013)生物工学 91巻2号(清酒のアルコール濃度が高くなる理由)https://sbj.or.jp/wp-content/uploads/file/sbj/9102/9102_ronbun_2.pdf
- 堤浩子(2011)生物工学 89巻12号(吟醸香の成分と香りの強い酵母)https://www.sbj.or.jp/wp-content/uploads/file/sbj/8912/8912_tokushu_1.pdf
- 広常正人(2014)生物工学 92巻4号(日本酒の技術の歩み)https://sbj.or.jp/wp-content/uploads/file/sbj/9204/9204_yomoyama.pdf
- 広島県 食品工業技術センター 扁平精米 報道資料(2021年)https://www.pref.hiroshima.lg.jp/uploaded/attachment/476503.pdf
- 広島県 食品工業技術センター 研究発表「新型精米機による扁平・原形精米」https://www.pref.hiroshima.lg.jp/uploaded/attachment/582356.pdf
- 大七酒造「超扁平精米」https://www.daishichi.com/waza/henpei.html
- サタケ「真吟」https://www.shingin.jp/
- 文化庁「伝統的酒造り」の紹介記事 https://www.bunka.go.jp/prmagazine/rensai/news/news_005.html